Stanzen
Konturen, Schichttrennung und Lieferform passend zur Anwendung planen
Beim Stanzen entstehen Formteile aus geeignetem Vormaterial. Krückemeyer GmbH stimmt Kontur, Material und Lieferausführung auf Ihr Bauteil und den späteren Verarbeitungsschritt ab.
Form und Handhabung zusammen denken — Stanzteile können auf Rolle, auf Bogen oder als Einzelteile bereitgestellt werden.
01
In Zahlen
bis 580 x 580 mm
Flachbettstanzteilmaß, materialabhängig
bis 10 mm
Schaumstoffdicke im Flachbett
02
Stanzen und Stanzteile
Was beim Stanzen aus Vormaterial wird
Stanzen bringt geeignetes Vormaterial in eine definierte zweidimensionale Kontur. Das Ergebnis kann ein Stanzteil aus Klebeband, technischer Folie, Schaumstoff, Gummi oder Schleifmittel auf Unterlage sein. Die Materialeigenschaften stammen aus dem gewählten Vormaterial; das Stanzen legt die Form fest. Die Detailseite Klebeband stanzen vertieft die Auslegung von Klebeband-Stanzteilen.
Für die Auslegung zählen die Außenkontur, mögliche Innenausschnitte und die Schichten, die getrennt werden sollen. Bei mehrlagigen Aufbauten ist außerdem zu klären, ob das Teil auf einem Träger verbleibt oder vollständig durchgetrennt wird.
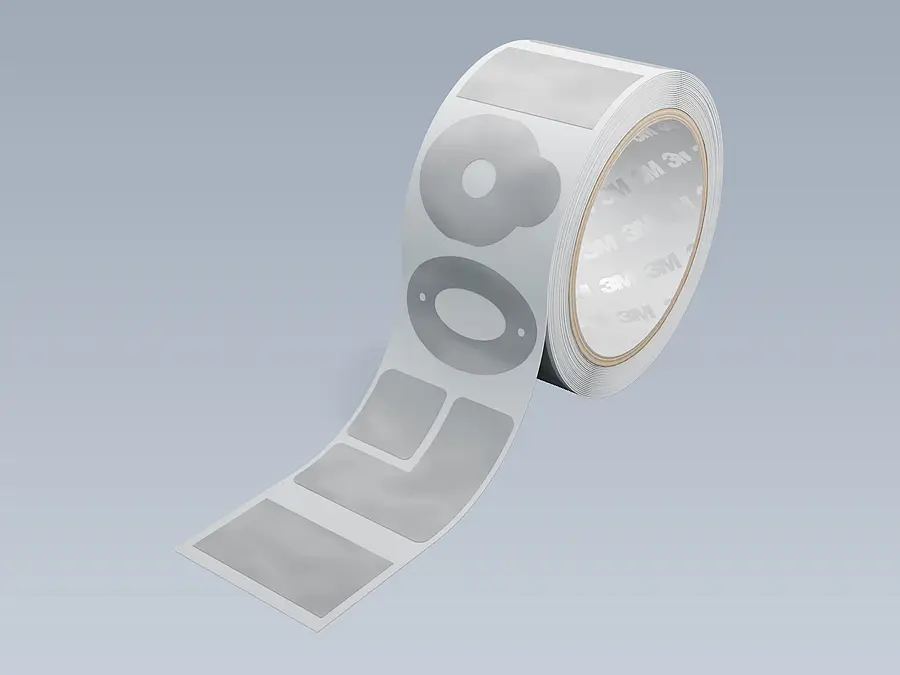
Die Lieferausführung folgt dem Arbeitsablauf: Stanzteile auf Rolle, auf Bogen oder als Einzelteile stellen unterschiedliche Anforderungen an Entnahme, Positionierung und Applikation. Anfasslaschen und weitere Verarbeitungshilfen können die Handhabung ergänzen.
Vormaterial, Verfahren und Lieferform
Diese Entscheidungen gehören zusammen. Krückemeyer prüft Material, Geometrie, Maße und Anwendung, bevor das Stanzverfahren und die Ausführung festgelegt werden.
Stanzverfahren und Materialien
03
Stanzverfahren
Wie die Form in das Material kommt
Verfahren und Schichttrennung richten sich nach Kontur, Vormaterial und gewünschter Ausführung.
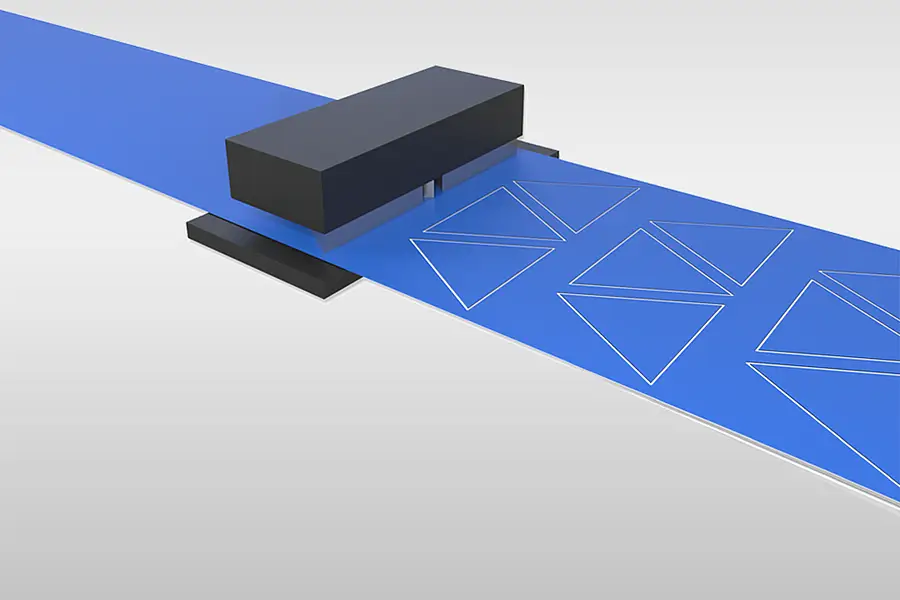
Hubstanzen für Formteile
Beim Flachbettstanzen wird die Kontur mit einem Hub in das geeignete Material gebracht. Innenausschnitte und die spätere Lieferform werden in der Auslegung mitgedacht. Hubstanzen ansehen →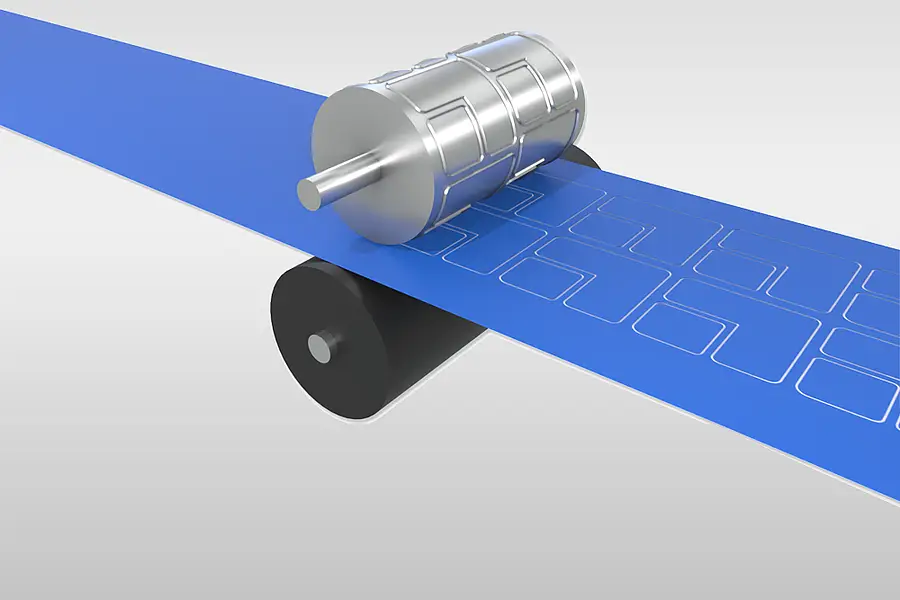
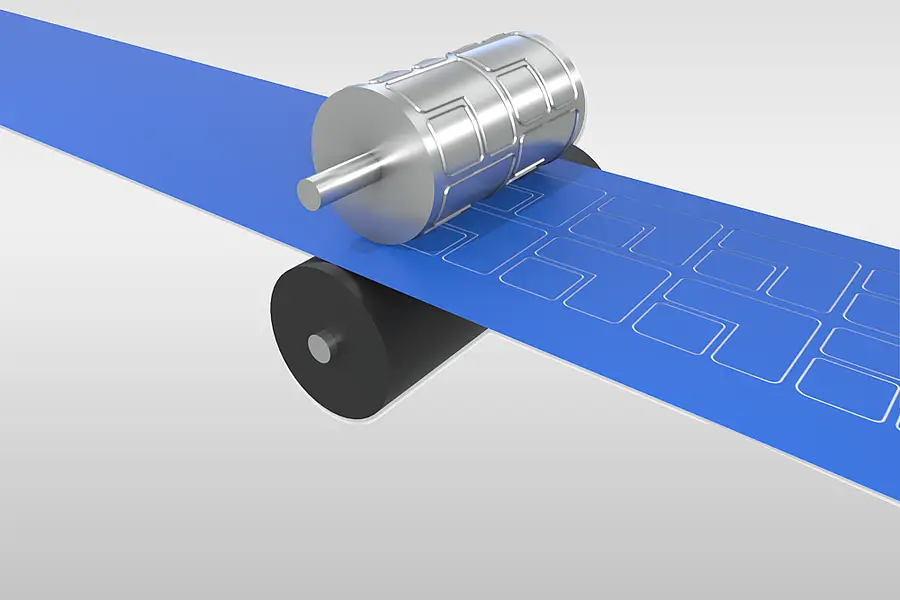
Rotatives Stanzen auf Materialbahn
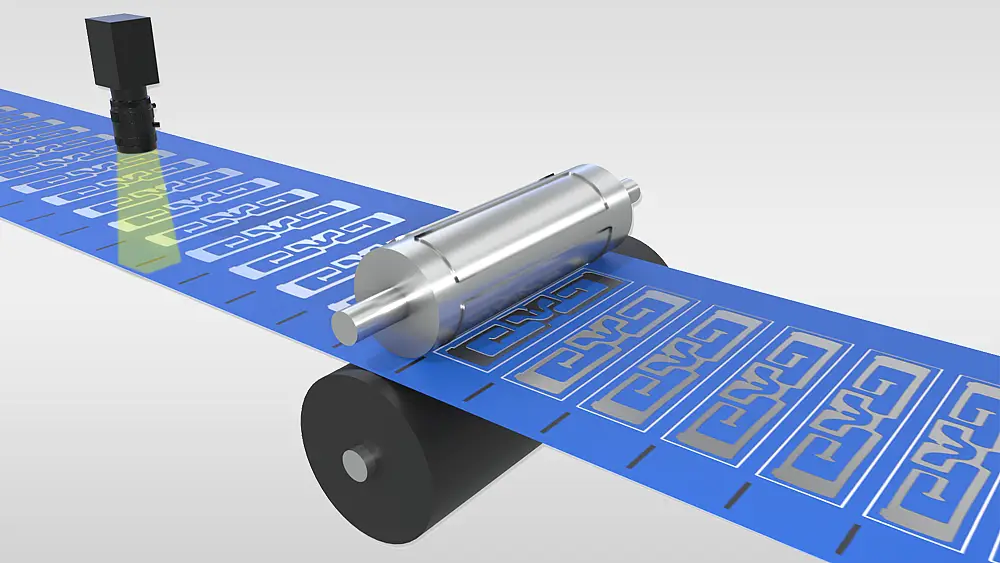
Eine rotierende Stanze bearbeitet das Material auf der laufenden Bahn. Materialdicke und Kontur werden für den konkreten Auftrag auf das Verfahren abgestimmt. Rotatives Stanzen ansehen →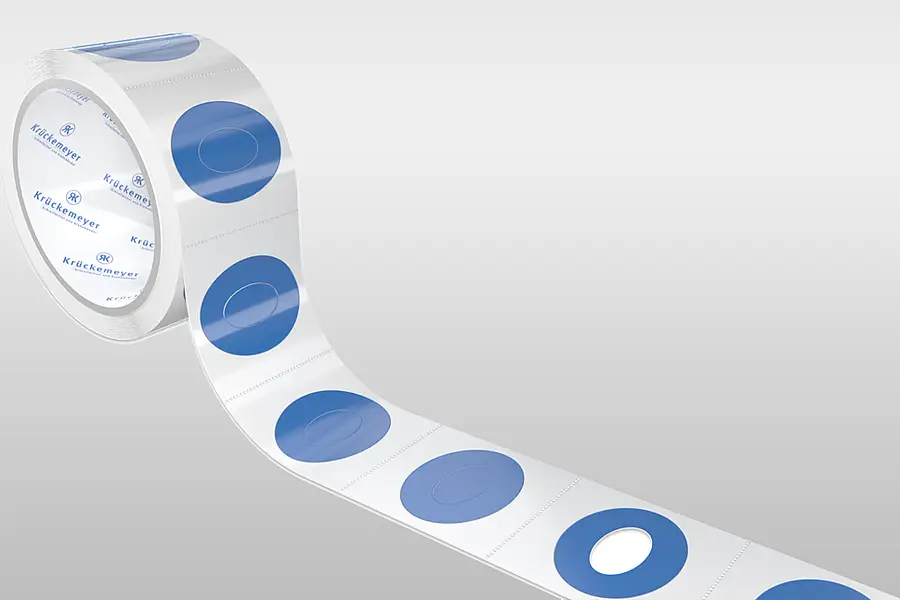
Kiss Cut für gezielte Schichttrennung
Beim Anstanzen werden die vorgesehenen Schichten eines Aufbaus getrennt. Welche Schichten einschließlich eines möglichen Liners betroffen sind, wird für die gewünschte Entnahme festgelegt. Kiss Cut Stanzen ansehen →04
Auswahlkriterien beim Stanzen
Welche Angaben entscheiden über das Stanzverfahren?
Die passende Lösung ergibt sich aus Aufgabe, Kontur, Schichttrennung und Handhabung.
Beginnen Sie mit dem gewünschten Anwendungsergebnis und einer Zeichnung der Außen- und Innenkonturen. Material, Materialkombination, Maße und mögliche Stege beeinflussen die Machbarkeit. Für Flachbettstanzteile gilt ein materialabhängiger Größenrahmen; Grenzwerte sind nicht beliebig kombinierbar.
Bei mehrlagigen Materialien ist die gewünschte Trennung zu definieren: Kiss Cut beschreibt eine gezielte Schichttrennung, während beim vollständigen Durchstanzen die vorgesehenen Schichten getrennt werden. Ob ein Träger erhalten bleibt, gehört zur konkreten Auslegung.
Planen Sie die spätere Entnahme und Applikation mit. Rolle, Bogen und Einzelteil sind unterschiedliche Lieferausführungen; Fingerlift, Anfass- und Positionierungshilfen können die Verarbeitung ergänzen. Die Eignung wird für Material, Geometrie und Anwendung geprüft.
05
Technische Daten
Hub-/Flachbett-, Rotations- und Servo-Rotationsstanzen
Die Werte sind materialabhängig und keine pauschale Zusage für jede Geometrie.
| Verfahren oder Merkmal | Dokumentierter Rahmen | Einordnung |
|---|---|---|
| Hub-/Flachbettstanzen: Stanzteilmaß | ab ca. 3 x 3 mm bis maximal 580 x 580 mm | Richtwert für Bogen- oder Rollenware; materialabhängig. Das Mindestmaß ist nicht garantiert. |
| Hub-/Flachbettstanzen: Stegbreite und Innenradius | ca. 2 mm | Richtwert; materialabhängig. |
| Hub-/Flachbettstanzen: Schaumstoffdicke | bis 10 mm | Vorhandener Rahmenwert; materialabhängig. |
| Rotationsstanzen: Materialdicke | 2 mm | Vorhandener Rahmenwert; materialabhängig. |
| Restgitter-Stegbreite | ca. 2 mm | Richtwert, keine universelle Mindestanforderung. |
| Servo-Rotationsstanzen | Material, Geometrie, Maße und Ausführung | Verfahrensvariante; die konkrete Machbarkeit wird auftragsbezogen geprüft. |
| Stanzen im Reinraum ISO 9 | 400 mm Materialbreite; 390 mm Stanzteilbreite; 550 mm Stanzteillänge | Maximalwerte im Reinraum; Ausführung im Einzelfall prüfen |
06
Stanzen nach Material und Verfahren
Finden Sie die passende Stanzaufgabe
Die vorhandenen Detailseiten führen von Vormaterial oder Verfahren zur konkreten Anfrage.
Klebeband stanzen
Folien stanzen
Schaumstoff stanzen
Schleifmittel stanzen
Etiketten stanzen
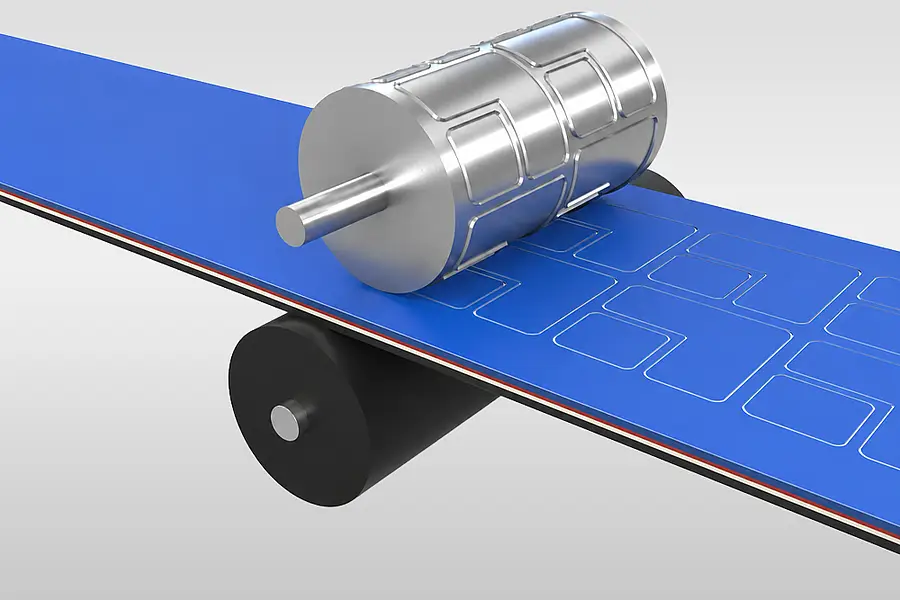
Laminierfolie stanzen
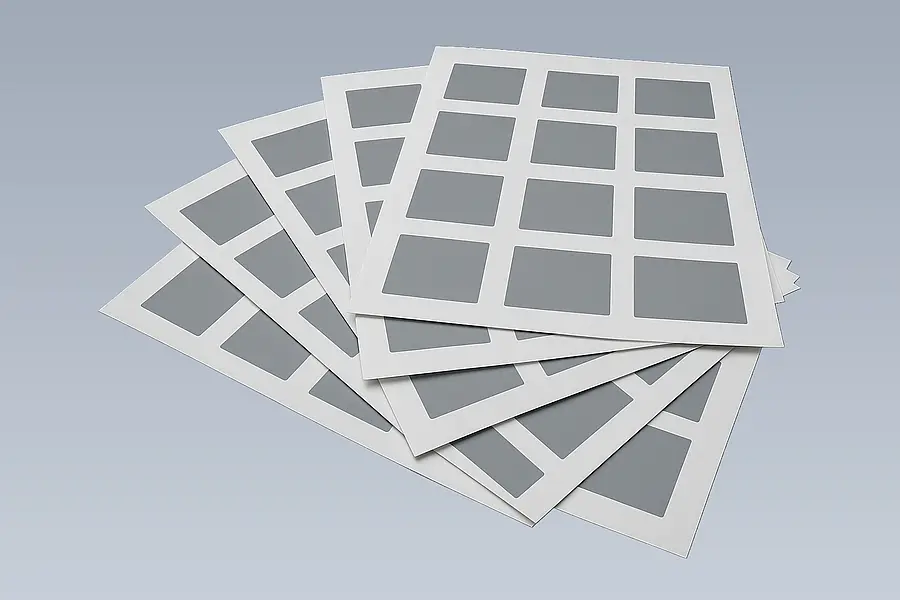
Hubstanzen
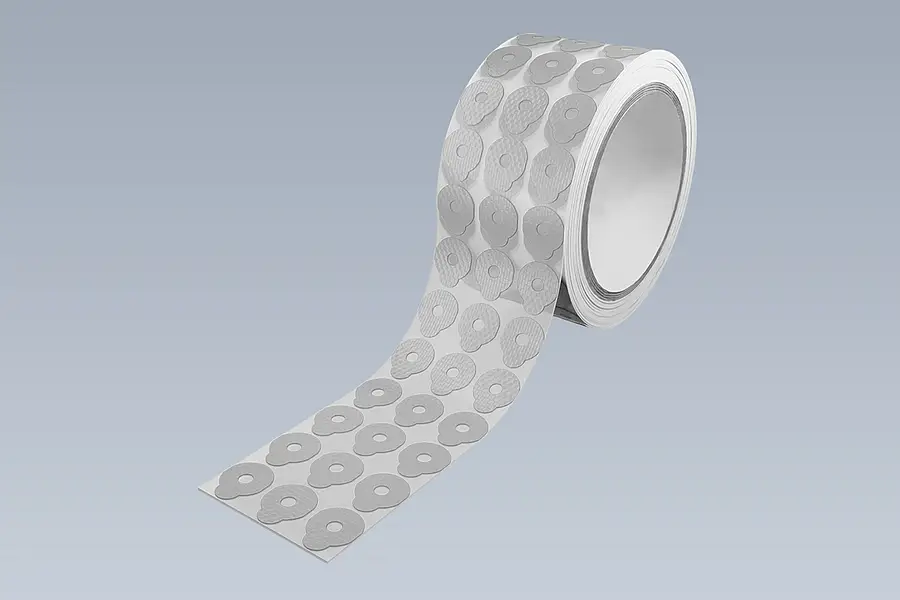
Rotatives Stanzen
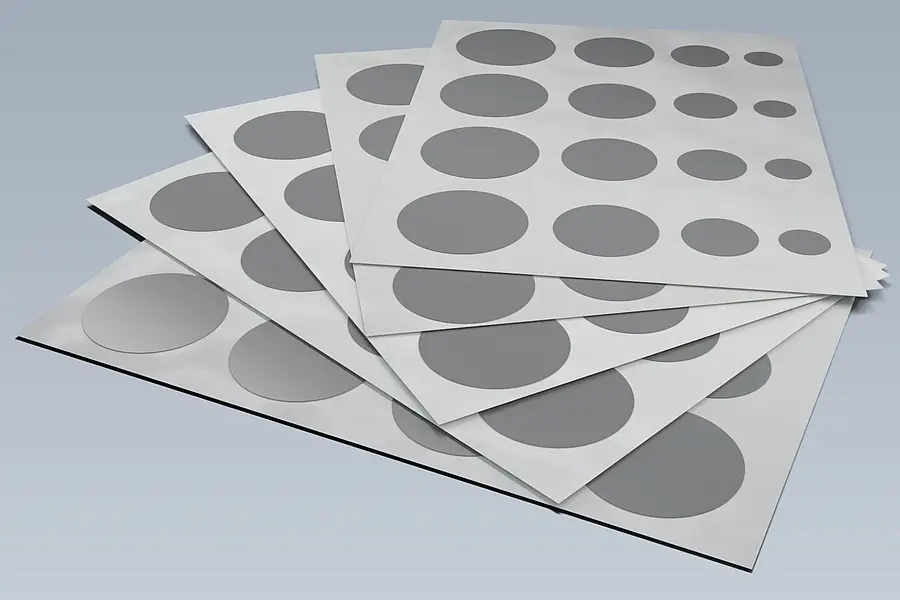
Kiss Cut Stanzen
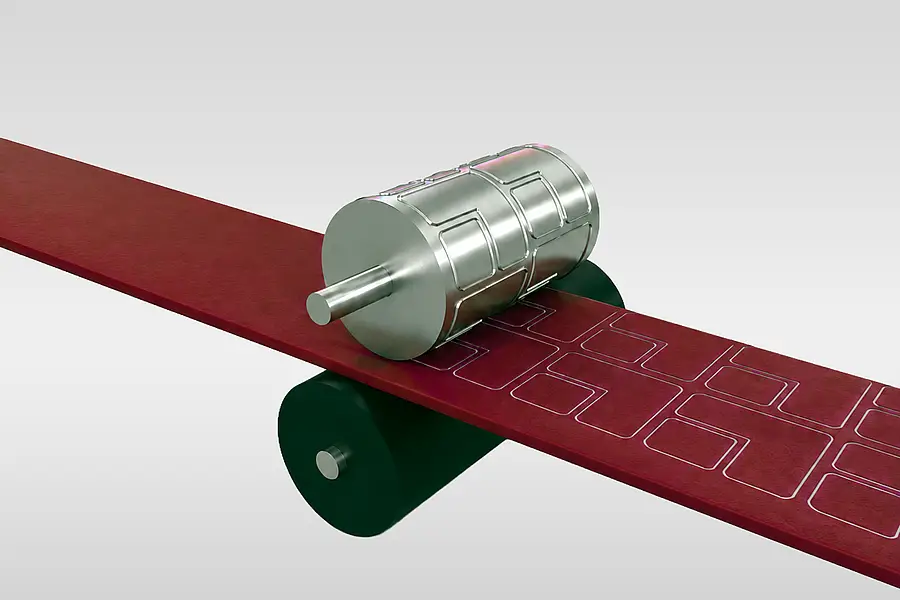
Gummi stanzen
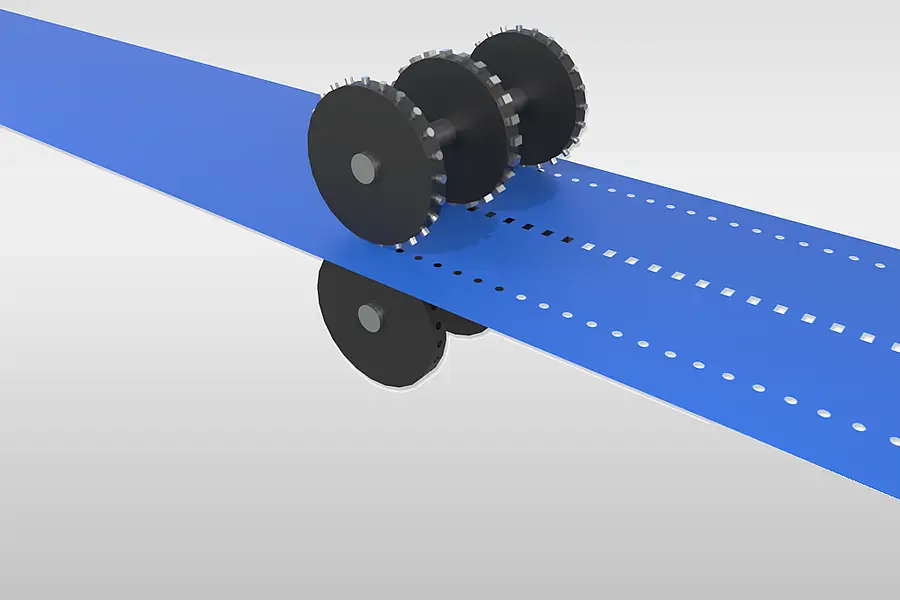
Perforieren Lochen
Wählen Sie den Einstieg, der Ihrer Aufgabe entspricht: das Vormaterial, eine gewünschte Schichttrennung oder das Fertigungsverfahren. Die Detailseiten vertiefen die jeweilige Aufgabe. Mehrere Schritte können kombiniert werden, wenn das Vormaterial vorbereitet, die Kontur gefertigt und eine bestimmte Lieferausführung hergestellt werden soll.
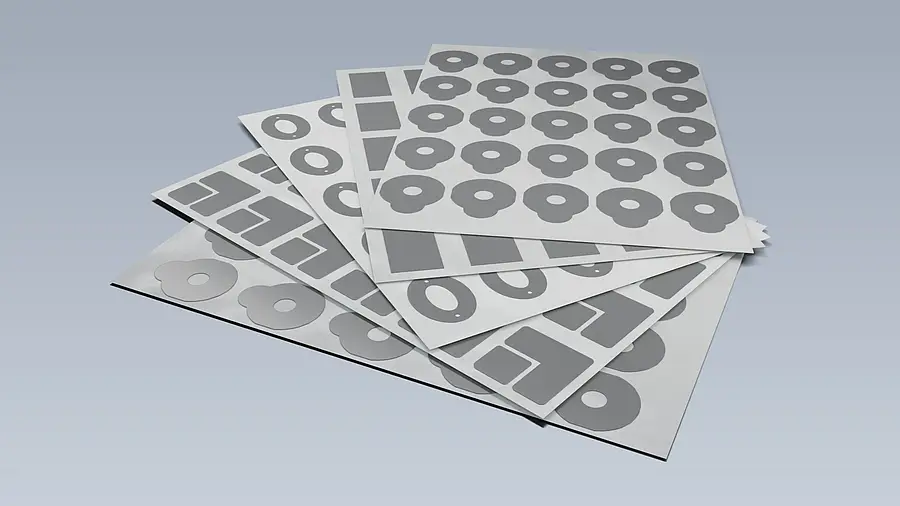
Stanzteile auf Rolle oder Bogen
Die Anordnung der Teile, ihr Abstand und die Entnahme werden mit dem späteren Applikationsprozess abgestimmt.
Formteile aus Schleifmittel
Auch Schleifmittel auf Unterlage können gestanzt werden. Das fertige Schleifwerkzeug und das Vormaterial sind dabei getrennt zu betrachten.
07
Stanzen im Converting
Vom Vormaterial zur anwendungsgerechten Ausführung
Stanzen ist ein möglicher Schritt in einer abgestimmten Folge von Vorbereitung, Formgebung und Lieferung.
Krückemeyer kann Materialien vorbereiten oder kaschieren, anschließend Maße und Konturen herstellen und die passende Lieferausführung festlegen. Die Reihenfolge richtet sich nach Materialaufbau, Geometrie und Anwendung; sie ist kein starres Schema.
Für eine Anfrage helfen Anwendungsfall, gewünschtes Ergebnis, Zeichnung, Vormaterial und Angaben zur Verarbeitung. Auf dieser Grundlage lassen sich Verfahren und mögliche Hilfen wie Fingerlift oder Positionierungshilfen abstimmen.
Anwendung vor Verfahren
Eine gewünschte Kontur allein bestimmt das Fertigungsverfahren noch nicht. Krückemeyer prüft die Kombination aus Material, Maßen, Schichttrennung und späterer Handhabung.
- Vormaterial und Materialkombination für die Aufgabe einordnen
- Kontur und Schichttrennung mit dem passenden Stanzweg abstimmen
- Stanzteile als Rolle, Bogen oder Einzelteil auslegen
- Verarbeitungshilfen für Entnahme und Positionierung prüfen
08
Häufige Fragen zu Stanzteilen
Antworten zu Planung und Ausführung
Zusätzliche Fragen zur Anfrage, Reinraumfertigung und Prüfung von Stanzteilen.
Welche Unterlagen helfen bei einer Anfrage für Stanzteile?
Eine Zeichnung und Angaben zu Anwendung, Vormaterial und gewünschter Ausführung helfen bei der Prüfung. Nennen Sie auch, wie das Stanzteil später entnommen und aufgebracht wird. Wenn bereits ein Produkt eingesetzt wird, sind dessen technische Angaben und die bisherige Erfahrung hilfreich. Krückemeyer klärt daraus Material, Geometrie, Fertigungsverfahren und mögliche Verarbeitungshilfen. Die genaue Machbarkeit wird für den Einzelfall geprüft.
Können Stanzteile unter kontrollierten Reinraumbedingungen gefertigt werden?
Ja, Stanzen gehört zu den möglichen Verfahren im Reinraum der Klasse ISO 9. Die dort dokumentierte maximale Materialbreite beträgt 400 mm; Stanzteile sind bis 390 mm Breite und 550 mm Länge beschrieben. Welche Kombination aus Material, Maß und Ausführung möglich ist, wird für den Auftrag geprüft. Die Luftklassifizierung des Reinraums ist keine pauschale Aussage über die Partikelreinheit des fertigen Stanzteils.
Wann werden Konturen und Maße von Stanzteilen geprüft?
Konturen und Maße können nach kundenspezifischer Vereinbarung mit optischer Messtechnik geprüft werden. Messbare Merkmale sind etwa Außen- und Innenmaße, Abstände zwischen Bohrungen oder Kanten sowie Formabweichungen. Prüfplan, Stichprobenumfang und zulässige Abweichungen werden für den konkreten Auftrag festgelegt. Eine bestimmte Messung oder ein pauschaler Toleranzwert gehört nicht automatisch zu jedem Stanzteil.
Wie geht es von einer Stanzteilidee zur Serienausführung?
Zuerst werden Anwendung, Material, Geometrie und Anforderungen geklärt. Danach folgen Beratung, Angebot und bei Bedarf eine Versuchsfertigung. Ein Prototyp wird vom Kunden in seiner Anwendung getestet und freigegeben; Änderungen werden dokumentiert. Erst auf dieser Grundlage wird die spätere Serienausführung abgestimmt. Der Ablauf erlaubt es, Form und Handhabung vor einer dauerhaften Festlegung zu prüfen.
09
Nächster Schritt für Klebeband-Stanzteile
Klebeband stanzen genauer planen
Die Detailseite zeigt, welche Angaben für Stanzteile aus Klebeband und ihre Lieferausführung wichtig sind.
Stanzteil für Ihre Anwendung anfragen
Beschreiben Sie Vormaterial, Kontur und Verarbeitung. Krückemeyer prüft mit Ihnen das passende Stanzverfahren und die Ausführung.
Beratung zu Stanzteilen
Thomas Klein
Ansprechpartner für Converting
Besprechen Sie mit Thomas Klein Material, Geometrie und Lieferausführung für Ihr Stanzteil.